时间:2026-09-16 访问量:332
在产品开发过程中,从概念到实物,手板模型是验证设计、评估外观与结构的关键一环。目前,主流的快速成型方式集中在3D打印和CNC加工两种。很多客户在咨询时会问:“我到底该选哪种?”其实答案并非绝对,它取决于你的项目阶段、性能要求、预算和批量。下面我将从技术原理、优势、局限以及选择逻辑几个方面,帮您理清思路。
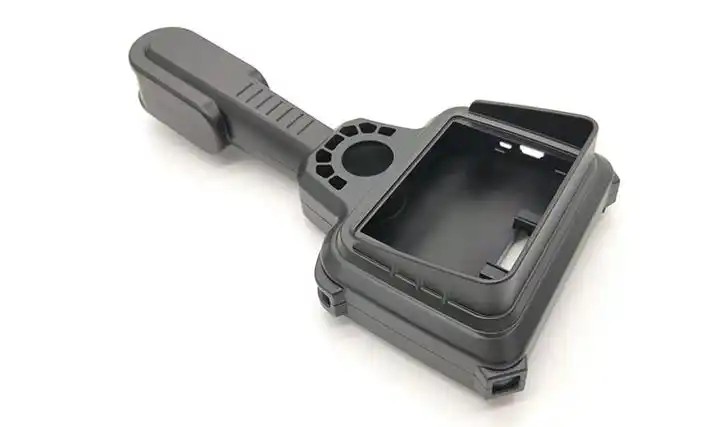
3D打印(增材制造):以数字模型文件为基础,通过逐层堆积材料(如光敏树脂、尼龙、ABS等)来构造物体。常见工艺包括SLA(立体光固化)、SLS(选择性激光烧结)、FDM(熔融沉积)等。它像“挤牙膏”一样,从无到有、由下而上生长出零件。
CNC手板(减材制造):从一整块板材(如ABS、PC、铝合金、黄铜等)出发,通过数控机床控制刀具高速旋转切削,去除多余材料,最终得到设计形状。它更像一位雕塑家,把不需要的部分一点点剔除。
两者本质区别:3D打印是“加法”,CNC是“减法”。这决定了它们在精度、材料、成本、效率上的不同表现。
优势
1. 复杂结构无压力:内部流道、镂空晶格、一体化铰链等传统加工难以实现的形状,3D打印可以轻松完成,且无需考虑刀具干涉。
2. 速度快、周期短:从文件到成品,通常几小时到一天内即可完成。对于急需验证外观或装配的早期原型,优势明显。
3. 材料利用率高:未使用的粉末或树脂可回收,尤其SLS工艺,材料浪费极少。
4. 成本与复杂度脱钩:零件越复杂,CNC可能需要更多装夹和刀具路径,而3D打印成本几乎不变。
5. 适合小批量、个性化:单件或几件时,无需开模,单件成本低。
局限
1. 力学性能各向异性:层间结合力弱,Z轴方向强度往往低于XY方向,不适合承受高弯曲或冲击载荷的功能测试。
2. 表面质量与精度限制:FDM层纹明显,SLA表面较光滑但仍有台阶效应;尺寸精度通常±0.1~0.3mm,逊于CNC。
3. 材料种类有限:虽在扩展,但相比CNC可用的工程塑料和金属,3D打印材料在耐高温、高强度、阻燃等性能上仍有差距。
4. 后处理繁琐:支撑去除、打磨、抛光、染色等工序可能抵消部分效率优势。
5. 大尺寸零件困难:受成型舱尺寸限制,超大件需拼接,影响整体性。
优势
1. 材料选择广泛:可加工ABS、PC、PMMA、POM、尼龙+玻纤、铝合金、铜、钢等,能真实模拟最终产品的材料性能。
2. 力学性能优异:整块材料切削而成,无层间结合问题,强度、韧性、耐温性接近注塑件或真实金属件。
3. 精度与表面质量高:尺寸精度可达±0.02mm,表面粗糙度可低至Ra0.8,配合抛光可达到镜面效果。
4. 适合功能测试:螺纹、卡扣、齿轮等结构可一次加工成型,装配后可直接进行跌落、扭矩、疲劳等测试。
5. 大尺寸与厚重件:可加工米级零件,且无厚度方向性能衰减。
局限
1. 复杂结构成本高:深腔、窄槽、内直角等需要特殊刀具或电火花,甚至无法加工;五轴联动虽能缓解,但费用上升。
2. 装夹与变形风险:薄壁件易变形,需多次装夹,累积误差;加工应力可能导致翘曲。
3. 材料浪费大:从整块料中去除大量材料,尤其贵金属,废料成本高。
4. 周期较长:编程、装夹、粗精加工、后处理,通常需2~5天,复杂件更久。
5. 小批量成本高:单件或几件时,编程与夹具成本分摊少,单价远高于3D打印。
| 对比维度 | 3D打印手板 | CNC手板 |
|---------|------------|---------|
| 原理 | 增材,逐层堆积 | 减材,切削去除 |
| 精度 | ±0.1~0.3mm | ±0.02~0.05mm |
| 表面 | 有层纹,需后处理 | 光滑,可镜面 |
| 强度 | 各向异性,层间弱 | 各向同性,接近实体 |
| 复杂结构 | 极优 | 受限,成本高 |
| 材料种类 | 树脂、尼龙、金属等 | 工程塑料、金属广泛 |
| 周期 | 几小时~1天 | 2~5天 |
| 单件成本 | 低(尤其复杂件) | 高(尤其简单件) |
| 大尺寸 | 受限,需拼接 | 可加工,但设备要求高 |
| 功能测试 | 外观、装配为主 | 功能、耐久、负载 |
优先选3D打印的情况:
- 概念验证、外观评审,只需看形状和比例。
- 结构极其复杂,CNC无法或极难加工。
- 预算有限,且零件数量少(1~10件)。
- 需要快速迭代,一天内要拿到实物。
- 做小批量定制化产品,如医疗辅具、手办。
优先选CNC的情况:
- 需要真实材料性能,如ABS、PC、铝件。
- 零件要用于装配测试、跌落测试、高温环境。
- 对精度和表面要求高,如光学件、密封件。
- 零件尺寸大,或需要螺纹、精密配合。
- 后续要小批量注塑,CNC手板可模拟注塑材料。
混合方案: 很多资深工程师会采用“3D打印验证外形 + CNC加工关键功能件”。例如,外壳用SLA打印看外观,内部受力齿轮用CNC做尼龙或POM。这样既快又准,成本可控。
1. 明确目的:外观验证?装配检查?功能测试?还是小批量生产?
2. 列出关键要求:精度、强度、耐温、表面、材料、尺寸。
3. 评估复杂度:是否有深腔、内流道、薄壁、倒扣?
4. 核算预算与时间:单件可接受成本?需要几天交付?
5. 匹配工艺:按上述场景选择,或咨询技术顾问做DFM分析。
6. 后处理确认:是否需要喷漆、电镀、抛光、染色?这会影响最终选择。
7. 小批量试制:先做1~2件验证,再决定是否批量。
没有最好的工艺,只有最适合当前需求的方案。3D打印擅长“快、难、省”,CNC擅长“准、强、真”。理解两者的边界,你就能在每一次手板制作中做出高效、经济的决策。如果你仍有具体零件图纸或性能指标,欢迎进一步沟通,我可以帮你做针对性的工艺推荐。
上一篇:深圳市玩具手板厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。