时间:2026-11-04 访问量:505
在模型制作与小批量定制领域,数控手板与CNC手办是近年来被频繁提及的两个概念。很多客户初次接触时,容易把两者混为一谈,或者只关注“精度高、外观好”这类宣传话术,而忽略了工艺本身的适用边界。作为从业多年的技术顾问,我经常需要帮客户判断:一个项目到底该不该走数控路线,走数控路线又该怎样控制成本与周期。下面从工艺原理、优势、局限到选择建议,做一次系统梳理,希望对正在做决策的读者有所帮助。
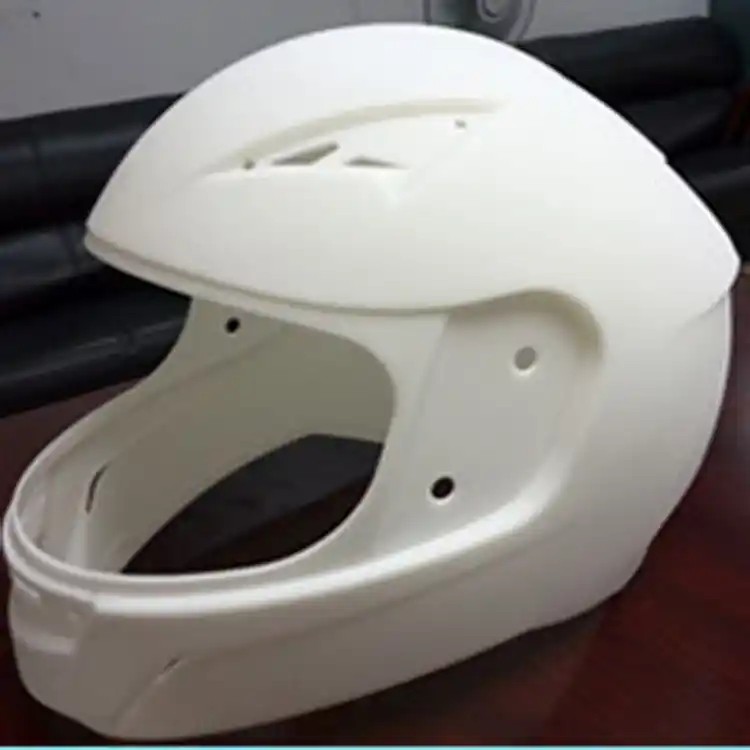
数控手板,通常指利用CNC加工中心对塑胶、金属或复合材料进行减材切削,得到用于结构验证、装配测试或外观评审的功能样件。它强调“功能”和“验证”,尺寸公差、装配关系、材料性能是核心指标。CNC手办则更偏向外观展示与收藏属性,常见于动漫、游戏、影视衍生品领域,强调表面细节、涂装适配性和造型还原度,加工对象多为ABS、PMMA、POM、铝合金等,后处理环节(打磨、喷灰、上色)占比很高。两者在设备上可能重叠,但目标不同,评价标准也不同。
1. 材料真实,性能可验证。与3D打印光敏树脂相比,数控手板可以直接使用工程塑料或金属,力学性能、耐温性、表面硬度接近最终量产件,适合做跌落、装配、耐候等功能测试。
2. 尺寸精度与一致性较好。对于中小尺寸件,CNC加工可稳定控制在±0.05mm以内,重复加工的一致性好,适合多件配合验证。
3. 表面质量可控。通过不同目数砂纸打磨、喷砂、抛光,可以获得从哑光到高光的多种表面效果,为后续喷油、电镀、丝印提供良好基底。
4. 适合中小批量。几十到几百件的数量区间,CNC手板在摊薄编程与装夹成本后,单件成本往往优于开钢模,交期也更灵活。
1. 造型还原度高。对于复杂曲面、锐利边缘和细长结构,五轴或高速加工中心可以较好还原设计意图,尤其是硬表面机甲类、写实类造型。
2. 分件与拆装设计灵活。手办常需要分件、卡扣、磁吸结构,CNC加工可以方便地在分件上预留定位柱、榫卯和螺丝孔,便于后期组装与维护。
3. 后处理兼容性强。ABS、PMMA等材料对补土、底漆、面漆的附着力好,打磨后不易出现打印件常见的层纹和树脂收缩问题,适合高要求涂装。
4. 小批量复制可行。在几十件以内,CNC直接加工比开硅胶模翻模更适合尺寸较大或结构较硬的手办,避免翻模变形与缩水。
1. 成本门槛不低。数控加工需要编程、装夹、刀具路径规划,单件或极少量的分摊成本高;结构越复杂、分件越多,装夹次数和辅助工时越多,价格上升明显。
2. 内部结构与深腔受限。刀具可达性决定了深腔、窄槽、内倒扣等特征加工困难,往往需要拆件或调整设计,这会增加装配风险。
3. 材料利用率低。减材加工会产生较多废料,对昂贵工程塑料或金属而言,材料成本占比不可忽视。
4. 表面仍有刀纹。即使精加工,也会留下刀纹,需要人工打磨;复杂曲面的人工打磨耗时且依赖师傅经验,可能成为交期瓶颈。
5. 不适合极大批量。当数量上升到数千件以上,模具注塑或压铸的单件成本优势会迅速显现,CNC不再经济。
优先选数控手板:需要真实材料做功能测试、装配干涉检查、中小尺寸高精度配合件、几十到几百件的小批量试产、对表面涂装基底要求高的外观件。
优先选CNC手办:造型复杂且分件多、尺寸较大、数量在几十件以内、需要高还原度涂装展示、结构上需要金属与塑料混合搭配的收藏级样品。
建议考虑其他工艺:极复杂内部随形流道或镂空结构可评估3D打印;数量超过千件且结构适合开模时,应尽早转入注塑或压铸;对超薄壁(小于0.8mm)且大面积的结构,需谨慎评估数控可行性。
第一步,明确用途:功能验证、外观评审还是收藏展示,这决定材料与表面标准。第二步,做可制造性评审:检查壁厚、刀具可达性、分件方案与装夹基准,必要时调整结构。第三步,确认材料与表面处理等级,避免后期因打磨量或涂装附着力产生争议。第四步,小批量试做首件,重点验证装配与关键尺寸,再批量加工。第五步,后处理与检验:打磨、喷灰、上色、装配,按图纸或封样件验收。把这五步走扎实,数控手板与CNC手办就能在成本、周期与品质之间取得较好的平衡。
上一篇:湘潭手板cnc加工
下一篇:3d打印手板模型

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。