时间:2026-09-17 访问量:578
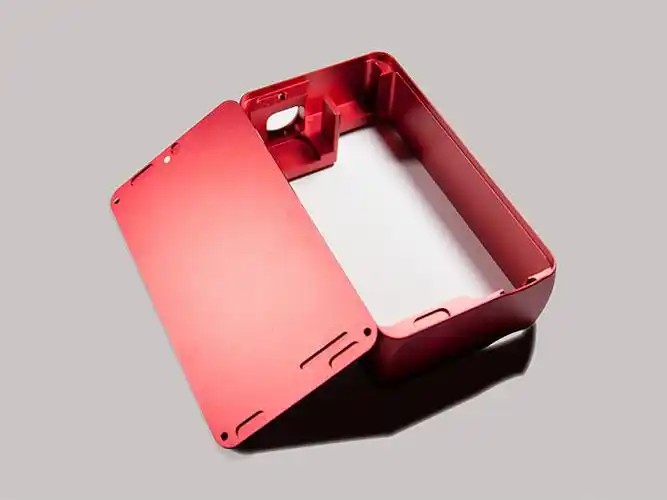
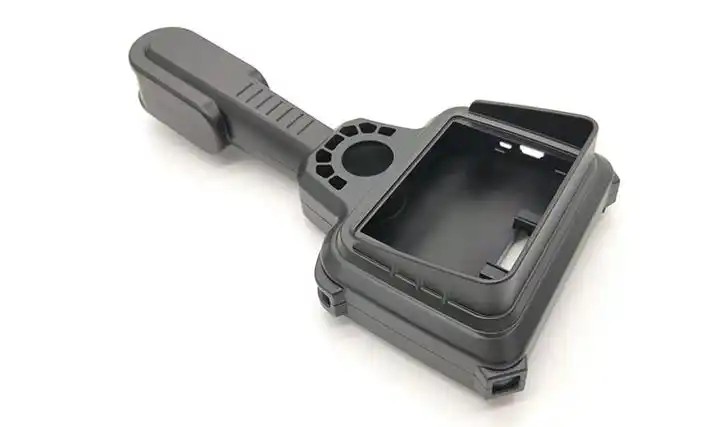
在工业设计与产品开发流程中,灯壳手板件不仅承担着验证外观与结构的功能,还常常被直接用于展会、客户评审甚至小批量试销。CNC加工作为手板制作的主流方式之一,其表面效果往往决定了灯壳的第一印象。然而,刚从CNC机床上取下的灯壳,表面通常会留下刀纹、台阶纹或雾面,需要通过抛光才能达到接近注塑或吹塑的质感。下面从技术角度,系统梳理CNC灯壳手板件抛光的核心逻辑。
CNC加工遵循“刀具路径逐层切削”的原理,无论使用球头刀还是平底刀,都会在灯壳曲面、分型面或透光区域留下规律性的加工痕迹。对于灯壳这类对外观和光学性能有要求的零件,这些痕迹会导致三个直接问题:第一,光线透过或反射时产生散射,影响配光模拟的真实性;第二,喷涂或电镀后刀纹被放大,出现“橘皮”或“发花”;第三,装配时与相邻零件的缝隙不均匀,降低整体精致感。抛光的本质是通过逐级去除表面凸起、降低粗糙度,使灯壳达到指定的光泽度或透明质感,从而让手板件在评审中具备“准量产”的说服力。
1. 显著提升光学与外观表现
对于透明PC或亚克力灯壳,抛光可以将雾度从CNC加工后的40%-60%降至5%以下,接近注塑透明件的透光水平。对于需要喷高光黑的灯壳,抛光后表面粗糙度Ra可稳定控制在0.1-0.2μm,喷涂后镜面效果明显,不会出现底材纹理透出的现象。
2. 保留CNC的尺寸精度与结构完整性
与3D打印后打磨不同,CNC手板本身密度高、无层纹,抛光时只需去除极薄的材料表层(通常0.02-0.1mm),不会影响卡扣、螺柱、定位筋等关键配合尺寸。只要抛光工艺控制得当,灯壳的装配功能不会因外观处理而失效。
3. 灵活适配多种材料与表面效果
无论是ABS、PC、PMMA、PA+GF,还是铝合金灯壳,都可以通过调整抛光工序获得从哑光、半哑到高光的不同效果。例如,铝合金灯壳可先喷砂再抛光,得到细腻的金属质感;透明PC灯壳则可先火焰抛光再布轮精抛,实现局部透明与局部磨砂的对比设计。
4. 小批量与快速迭代的性价比
在几十件到几百件的手板阶段,抛光不需要开钢模,单件工时可控,且能快速响应设计变更。相比直接开注塑模或使用高成本的光学级3D打印,CNC加抛光在成本、交期和真实材质感之间取得了较好的平衡。
1. 复杂曲面与深腔区域难以均匀抛光
灯壳常带有深槽、内凹反射面或细小网格。这些区域手工抛光工具难以伸入,容易出现“过抛”或“漏抛”。过抛会改变局部曲率,导致光线折射方向偏移;漏抛则留下明显刀纹,破坏整体一致性。
2. 透明件抛光存在“橘皮”与“烧焦”风险
透明PC或PMMA对温度敏感。布轮转速过高或压力过大时,局部温升可超过材料玻璃化转变温度,产生细微的橘皮纹甚至发白烧焦。一旦出现,只能降级使用或重新加工,无法通过后续喷涂掩盖。
3. 工时与人工依赖度高,一致性受限
抛光目前仍以手工或半自动为主,不同技师的手法差异会导致同一批次灯壳的光泽度波动。对于要求Ra≤0.05μm的极高光表面,往往需要多次换轮、换蜡,单件抛光时间可能超过CNC加工本身,推高整体成本。
4. 无法修复深层加工缺陷
如果CNC阶段留下了较深的接刀痕、振纹或崩边,抛光只能减轻而不能消除。强行抛除会破坏尺寸。抛光的效果上限由CNC加工质量决定,不能把抛光当作“万能补救”。
对于大多数灯壳手板项目,建议按以下流程决策:
第一步:明确最终用途与验收标准
若仅用于结构装配验证,可只做去毛刺和轻微匀化,不必追求高光。若用于光学模拟或外观评审,则需定义光泽度(如60°光泽计读数)或粗糙度Ra值,并写入手板技术要求。
第二步:根据材料选择抛光路线
- ABS/PC不透明灯壳:320→800→1500砂纸打磨 → 布轮+白色抛光蜡 → 清洁 → 喷涂底漆。
- 透明PC/PMMA灯壳:600→1200→2000水砂 → 火焰抛光(快速走枪)→ 布轮+透明抛光蜡 → 超声波清洗。
- 铝合金灯壳:400→1000砂纸 → 喷砂(如需哑光)→ 布轮+钻石膏 → 阳极氧化或透明漆。
第三步:控制CNC加工质量以降低抛光难度
建议精加工时使用新刀具、高转速、小切深,并采用顺铣。对于透明件,尽量使用金刚石涂层刀具,减少材料撕裂和雾化。加工余量留0.05-0.1mm给抛光即可。
第四步:小批量试抛并建立限度样板
在大货手板生产前,先抛光2-3件作为限度样板,由设计、品质和客户共同签样。后续每批次对比样板,控制光泽度差异在±5个单位以内。
第五步:评估是否改用其他工艺
如果灯壳具有极复杂的内凹光学面且要求Ra≤0.02μm,CNC+抛光可能不是最优解。此时可考虑:高光注塑手板(小批量钢模)、光学级树脂3D打印+蒸汽抛光,或CNC加工后复模。应综合交期、成本和光学要求做取舍。
总结建议:对于大多数中小型灯壳手板,CNC加抛光仍是兼顾真实材质、尺寸精度和外观质感的可靠方案。关键是提前定义表面标准、控制CNC来料质量,并在抛光环节预留足够的试错样本。若项目对透光率或镜面效果要求极高,建议在CNC抛光后增加一道喷涂透明UV或火焰抛光精修,以逼近注塑级效果。
上一篇:CNC手板件倒扣能做吗
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。