时间:2026-10-02 访问量:585
在硬件产品从图纸走向量产的过程中,手板模型扮演着承上启下的关键角色。尤其在需要结构验证、功能测试或小批量试产的场景下,铝合金手板因其接近最终产品的材质特性,成为不少硬件团队的首选。深圳作为国内电子与精密制造的核心地带,聚集了大量手板厂,但“高精度”三个字背后,究竟意味着什么,又存在哪些容易被忽略的边界,值得系统梳理。
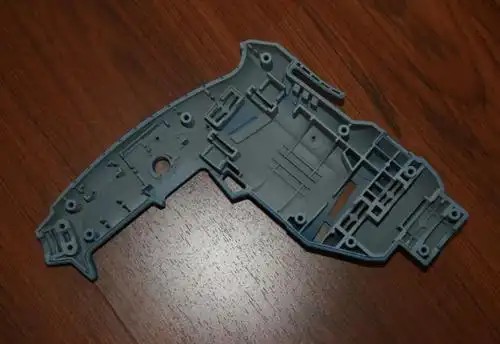
铝合金手板通常采用CNC加工中心直接铣削成型,与注塑、3D打印相比,它的优势在于材料真实、强度高、表面处理方式丰富。所谓高精度,一般指尺寸公差可控制在±0.02mm以内,关键装配位甚至能达到±0.01mm。这种精度水平直接决定了手板能否用于真实装配测试、散热验证或跌落实验。如果精度不足,后续的螺丝孔错位、卡扣无法闭合、屏蔽盖干涉等问题会频繁出现,导致反复修模,拖慢整个研发节奏。
深圳的高精度铝合金手板厂之所以集中,与珠三角成熟的刀具供应链、CAM编程人才储备以及快速响应的外协表面处理资源密不可分。一家有经验的工厂,会从DFM(可制造性设计)分析阶段就介入,提前指出哪些圆角过小、哪些深腔无法加工、哪些薄壁容易变形。
1. 加工设备与工艺匹配度高
深圳多数高精度手板厂配备三轴、四轴乃至五轴高速加工中心,主轴转速可达20000rpm以上,配合微小径刀具,能加工0.2mm以下的窄槽和薄壁。对于外观面,他们通常采用“先粗后精、留余量再精修”的策略,保证表面粗糙度Ra值稳定在0.8以下,为后续阳极氧化或喷砂提供良好基底。
2. 材料选择灵活且库存充足
常用牌号包括6061、7075、5052等。6061综合性能好、易加工、阳极氧化效果好,适合大多数结构件;7075强度更高,适合受力测试;5052耐腐蚀性好,常用于钣金替代或外观件。深圳本地铝材供应商密集,常规厚度板材当天可调货,减少了备料等待时间。
3. 表面处理链条完整
高精度手板往往需要模拟最终产品的外观质感。深圳及周边可快速完成喷砂、拉丝、阳极氧化(本色或黑色)、电镀、镭雕、丝印等工序。尤其是阳极氧化,颜色一致性和膜厚控制是衡量工厂外协管理水平的重要指标。优秀的工厂会固定几家长期合作的氧化厂,并保留每批次的色板对比记录。
4. 快速交样能力
对于结构不算极端复杂的零件,深圳高精度手板厂通常能在3-5个工作日内完成从编程到出货的全流程。若客户提供清晰的3D图和2D公差标注,甚至可压缩到48小时。这种速度对于参加展会、投资路演或抢占市场窗口期的团队来说,价值极高。
尽管深圳铝合金手板厂优势明显,但作为技术顾问,必须指出以下现实局限:
1. 成本显著高于3D打印和普通手板
CNC铝合金手板的报价通常是SLA光敏树脂的3-8倍,复杂五轴件甚至更高。如果只是验证外观比例或初步装配,未必需要一步到位选择铝合金。另外,编程和装夹时间占比较大,单件和小批量(如10件以内)的单价下降空间有限。
2. 结构限制依然存在
CNC是减材制造,刀具无法进入的深腔、内直角、交叉孔等特征难以直接加工。例如深宽比大于4:1的窄槽,刀具刚性不足会导致让刀或断刀;内直角必须加清角或改为圆角,否则需电火花加工,成本和周期都会上升。薄壁件(壁厚小于0.5mm)在切削力和夹紧力下容易变形,需要多次翻面或填充低熔点合金,并非所有工厂都擅长。
3. “高精度”依赖检测环节,而非口头承诺
部分工厂宣称±0.01mm,但实际只做首件抽检,甚至用卡尺测量。真正可靠的高精度厂会配备三坐标测量机(CMM)、二次元影像仪或高度规,并提供关键尺寸的检测报告。如果客户不主动要求,有些工厂会省略全尺寸检测,导致批量一致性风险。
4. 表面处理良率波动
阳极氧化对铝合金牌号和前处理工艺敏感。不同批次铝材的微量元素差异可能导致色差;返工氧化会改变尺寸(膜厚约5-15μm),影响精密配合。高精度手板若需氧化,应在图纸上注明“氧化后尺寸”还是“氧化前尺寸”,并预留膜厚余量。
5. 小批量与大生产的衔接问题
手板验证通过后,若直接转向压铸或CNC小批量,模具收缩率、刀具磨损补偿、夹具重复定位精度都会带来新的偏差。手板厂的高精度不代表量产线也能维持同等公差。选择手板厂时,最好确认其是否有小批量CNC产线或与压铸厂配合的经验。
基于以上分析,建议按以下优先级评估:
第一,看工程介入能力。 优秀的工厂会在报价前主动询问装配关系、受力方向、表面外观等级。如果对方只问“长宽高”就报价,后期出问题的概率较高。
第二,要求提供同类案例的检测报告。 不要只看照片,要问“这个位置公差多少,怎么测的”。可以要求试做一件简单特征件(如带多个孔位的平板),验证其实际精度和表面质量。
第三,明确验收标准。 在订单中写清关键尺寸、公差范围、表面粗糙度、氧化膜厚及色差接受范围。对于装配位,建议约定“试装合格”作为最终验收条件,而非仅看尺寸报告。
第四,评估沟通效率与保密流程。 高精度手板常涉及未发布产品,工厂应有NDA签署习惯、图纸加密传输和车间分区管理。响应速度方面,正常工作日2小时内回复技术问题是比较合理的预期。
第五,小批量试产验证一致性。 如果后续有小批量需求,先下5-10件订单,观察第1件与第10件的尺寸波动。若波动超过公差带的1/3,则说明过程控制不够稳定。
1. 提供3D图(STEP/IGES)和2D图纸(标注公差、表面要求、材料牌号)。
2. 工厂进行DFM分析,反馈加工难点、建议修改项及预估交期。
3. 双方确认报价、公差标准、检测方式和验收条件。
4. 工厂编程、备料、CNC加工、去毛刺、检测。
5. 如需表面处理,安排外协并确认色板。
6. 出货前提供关键尺寸检测报告和实物照片。
7. 客户收货后试装,反馈问题,必要时进行小批量一致性验证。
总结来说,深圳高精度铝合金手板厂在速度、精度和表面处理方面具备突出优势,适合结构验证、功能测试和小批量试产。但成本、结构限制和检测依赖也是真实存在的边界。建议硬件团队根据自身阶段选择:外观验证可先用3D打印,装配和散热测试再上铝合金CNC,并且始终以检测数据和试装结果作为验收依据,而非单纯相信“高精度”的宣传口径。
上一篇:上海cnc手板模型公司
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。