时间:2026-10-05 访问量:422
在工业设计与产品研发的早期阶段,手板模型是验证外观、结构、装配关系乃至功能测试的关键环节。过去,手板制作高度依赖CNC加工和手工雕刻,周期长、成本高,且对复杂几何形状的响应能力有限。而随着3D打印技术的成熟,概念手板模型的制作方式正在发生根本性变化。作为手板模型行业的技术顾问,我经常被问到:3D打印到底适不适合做概念手板?它有哪些优点,又有哪些坑?下面我将从技术原理、优势、局限以及选择建议四个维度,为您系统梳理。
概念手板模型通常指在产品设计初期,用于快速呈现外观、比例和基本人机关系的非功能性或半功能性样件。它不要求承受剧烈机械载荷,但要求造型准确、细节清晰、表面质量可接受,并且交付速度要快。
3D打印(增材制造)通过逐层堆积材料来构建三维实体。目前用于概念手板的主流工艺包括:
- FDM(熔融沉积成型):成本最低,适合大尺寸、简单外观验证,但层纹明显,表面较粗糙。
- SLA/DLP(光固化):精度高、表面光滑,适合精细外观件和小尺寸复杂结构,是概念手板最常用的工艺之一。
- SLS(选择性激光烧结):无需支撑,适合复杂内部结构,尼龙材料强度较好,但表面有颗粒感。
- MJF(多射流熔融):效率高、成本适中,适合中小批量概念验证。
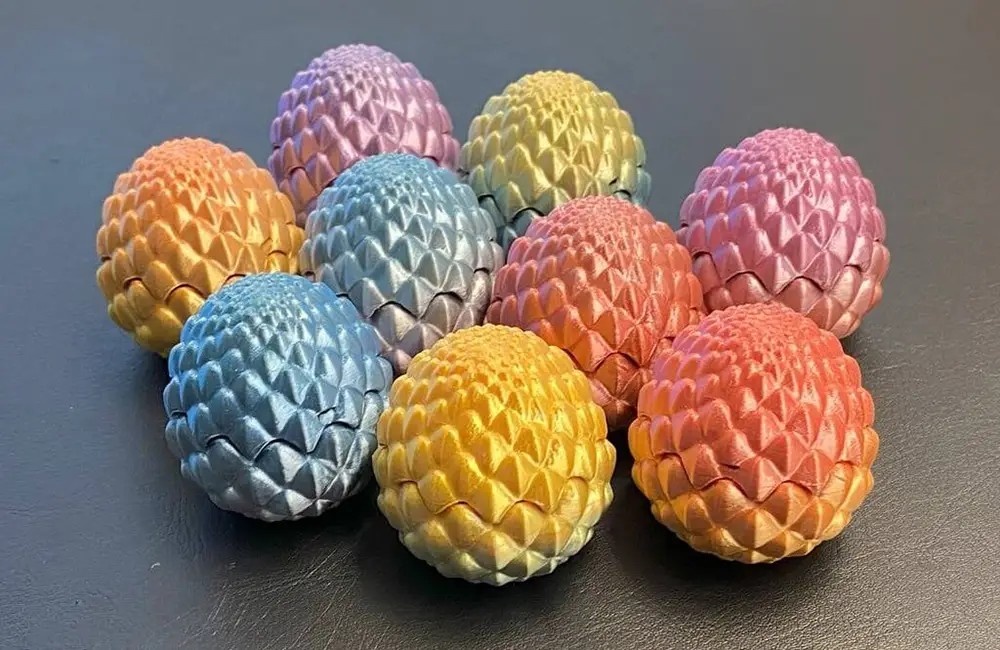
- PolyJet/材料喷射:可多材料、多颜色混合打印,适合需要透明、软硬结合或彩色外观的概念模型。
理解这些工艺的差异,是判断3D打印是否匹配您需求的第一步。
1. 极致的成型自由度
传统CNC加工受刀具半径和夹持方式限制,倒扣、深腔、复杂曲面往往需要拆分或多次装夹。3D打印从零开始逐层堆积,几乎不受几何形状约束。这意味着设计师可以大胆尝试有机形态、晶格结构、一体化铰链等传统工艺难以实现或成本极高的设计。
2. 从数字模型到实物的速度优势
对于概念手板,时间就是决策效率。3D打印通常可在数小时至一天内完成单个零件。SLA和PolyJet甚至能做到当天交付。相比CNC编程、装夹、多道工序,3D打印省去了大量辅助时间,特别适合设计迭代——今天改图,明天拿到新模型。
3. 前期成本低,适合单件与小批量
概念阶段往往只需要1-5件。CNC需要编程、夹具和材料准备,单件分摊成本高。3D打印没有模具和编程费用,单件成本相对固定,且材料利用率高(尤其是粉末床工艺),因此在小批量概念验证中经济性明显。
4. 材料与外观选择的多样性
光敏树脂可模拟ABS、PP、PC甚至透明和橡胶质感;尼龙粉末提供较好的韧性和耐温性;PolyJet可一次打印多种硬度、颜色和透明度。对于需要展示配色、材质手感的概念手板,3D打印能快速呈现接近最终产品的视觉效果。
5. 易于实现轻量化与拓扑优化
概念阶段常常需要探索减重方案。3D打印可以直接制造拓扑优化后的复杂晶格或中空结构,而传统工艺很难或无法加工。这为后续结构设计提供了直观的实物参考。
1. 表面质量与层纹问题
FDM层纹明显,通常需要打磨、刮灰、喷漆才能达到外观要求。SLA和PolyJet表面较好,但大平面仍可能有台阶效应或支撑痕迹。如果概念手板要求A级表面(如消费电子外观件),往往需要后处理,这会额外增加时间和人工成本。
2. 材料性能各向异性
逐层堆积导致零件在Z轴方向的强度通常低于XY平面。对于需要卡扣、螺丝柱或薄壁受力的概念模型,3D打印件可能比注塑件或CNC件更容易断裂。概念手板通常不建议用于功能性负载测试,除非选用SLS尼龙或连续纤维增强等特殊工艺。
3. 尺寸精度与稳定性限制
虽然SLA精度可达±0.1mm,但大尺寸零件(超过300mm)容易因收缩、翘曲而变形。光敏树脂在紫外线照射下会继续固化变脆,长期存放可能老化。SLS尼龙吸湿后尺寸会轻微变化。对于配合精度要求高的概念装配验证,3D打印可能需要预留余量或后期修配。
4. 单件成本未必最低
很多人误以为3D打印一定便宜。实际上,PolyJet和金属3D打印的单件成本可能远高于CNC。对于形状简单、尺寸适中的概念手板,CNC可能更快更便宜。3D打印的优势在于复杂形状和小批量,而不是所有情况。
5. 后处理与人工依赖
支撑去除、打磨、抛光、喷漆、装配等环节仍然依赖人工。尤其是SLA和PolyJet,支撑去除需要小心操作,否则容易损坏细节。如果概念手板需要电镀、丝印或特殊纹理,3D打印基材的附着力可能不如ABS或PC板材。
面对一个概念手板需求,建议您按以下流程判断:
第一步:明确手板的核心目的
- 只看外观和比例?→ 优先SLA或PolyJet,追求表面质量。
- 验证装配和基本结构?→ 考虑SLS尼龙或高韧性树脂,预留公差。
- 需要透明、软硬结合或彩色?→ PolyJet或多材料喷射。
- 大尺寸、低成本、不介意层纹?→ FDM。
第二步:评估几何复杂度与尺寸
- 复杂曲面、倒扣、内部流道 → 3D打印优势明显。
- 简单方块、板件、轴类 → CNC可能更快更便宜。
- 尺寸超过400mm → 需考虑拼接打印或改用CNC/真空复模。
第三步:确定精度与表面要求
- 配合公差≤0.1mm → SLA/ PolyJet,并预留后处理余量。
- 外观A级面 → 必须计划打磨喷漆,或直接选用CNC。
- 仅概念展示,不要求手感 → FDM可接受。
第四步:核算时间与预算
- 急件(24小时内)→ SLA/DLP,本地打印。
- 小批量(5-50件)→ SLS/MJF,单件成本低。
- 单件且形状简单 → CNC往往总成本更低。
第五步:选择靠谱的打印服务商
- 确认设备型号、材料品牌和实际精度。
- 要求提供同类型样件照片或实物参考。
- 明确后处理范围(去支撑、打磨、喷漆是否包含)。
- 对于装配件,提前沟通公差补偿和试配方案。
总结建议:3D打印不是概念手板的唯一答案,但它是最适合“快速、复杂、小批量、外观验证”场景的工具。如果您的概念手板需要验证外观造型、人机尺度、初步装配关系,且对交期敏感,3D打印通常是首选。如果要求高强度、高精度配合或A级表面,请将3D打印与CNC、硅胶复模结合使用,或者直接选择传统工艺。作为技术顾问,我的核心建议是:先明确手板要回答什么问题,再匹配工艺,而不是反过来被设备限制设计。
上一篇:深圳光明手板模型厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。