时间:2026-10-14 访问量:531
在快速迭代的产品开发过程中,手板模型是验证设计、评估外观与结构的关键环节。近年来,随着CNC数控加工技术的普及,一种以泡沫为基材的加工方式逐渐走入工程师和设计师的视野。如果你在视频平台上搜索“泡沫手板cnc加工视频”,会发现大量看似轻巧、快速、低成本的制作过程。但这些视频往往只展示了光鲜的一面,缺少对适用边界和潜在陷阱的深入剖析。作为行业技术顾问,我将从原理、优势、局限性到决策流程,为你做一次系统梳理。
泡沫手板CNC加工,是指使用数控铣床或加工中心,对各类泡沫板材(常见如EPS、EPP、PU、PMI泡沫等)进行减材切削,从而获得具有特定几何形状的手板模型。它不同于传统ABS或铝合金CNC手板,核心差异在于材料特性:泡沫密度低、硬度小、导热差、易产生静电粉尘。加工时通常采用高转速、大前角刀具,并配合强力吸尘或吹气排屑。
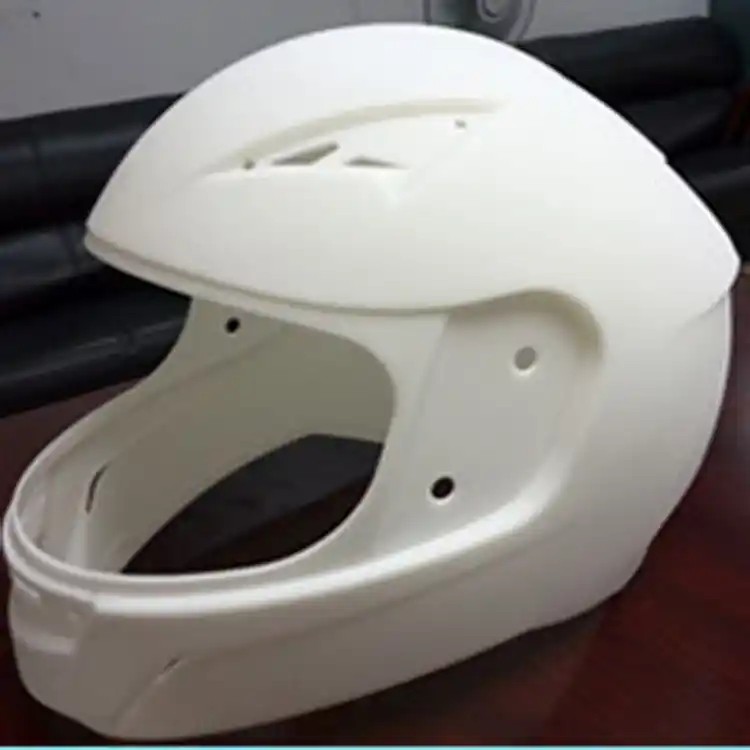
从视频中你常看到:一块白色或黄色的泡沫方块,在几分钟内被铣出汽车保险杠、无人机机身或建筑异形模板。这背后其实是针对泡沫优化的CAM策略——粗加工用大直径平底刀快速去量,精加工用球头刀或专用泡沫铣刀保证表面质量。
1. 极低的材料与时间成本
泡沫板材价格远低于工程塑料或金属。以常见的PU泡沫为例,同样体积的成本可能只有ABS的1/5到1/10。同时,泡沫切削阻力极小,进给速度可以比加工铝材快3-5倍。一个中等复杂度的汽车中控台泡沫手板,从编程到加工完成可能只需4-6小时,而金属手板往往需要2-3天。
2. 快速验证大尺寸或复杂曲面
许多产品在早期阶段需要1:1甚至放大的外形验证,比如游艇外壳、风洞测试模型、舞台道具。泡沫CNC可以轻松加工超过2米的大型工件,而树脂或金属手板受限于材料成本和机床行程,很难做到同等尺寸。
3. 易于后处理与表面修饰
泡沫手板加工后,可以通过打磨、刮腻子、喷涂底漆和面漆,达到类似工程塑料的外观效果。视频中常见的“泡沫变亮面”就是通过原子灰+打磨+汽车漆实现的。这比金属手板的抛光、阳极氧化流程简单得多。
4. 对刀具磨损极小
加工泡沫时刀具几乎不产生硬质磨损,一把硬质合金铣刀可以连续加工几十块泡沫板。相比之下,加工玻璃纤维或碳纤维复合材料时刀具寿命可能只有几小时。
5. 适合作为复模母模或消失模
在真空复模(硅胶模)工艺中,泡沫CNC件可以直接作为母模使用,翻制出硅胶模具后即可小批量复制PU或ABS件。EPS泡沫还常用于消失模铸造,加工出泡沫原型后直接浇注金属,泡沫气化后金属填充型腔。
1. 力学性能极低,无法用于功能测试
泡沫手板几乎不能承受螺钉紧固、卡扣装配或跌落测试。它的压缩强度通常只有0.1-1 MPa,而ABS手板可达30-50 MPa。如果你需要验证结构强度、疲劳寿命或运动干涉,泡沫CNC件会迅速变形或断裂。
2. 表面质量上限有限
泡沫本身由大量气泡颗粒组成,加工后表面呈多孔粗糙状。即使经过多次打磨和喷涂,也难以达到注塑件那种细腻的镜面或蚀纹效果。对于要求A级曲面的汽车外饰件,泡沫手板通常只用于造型评审,而非最终外观确认。
3. 精度与尺寸稳定性受温湿度影响大
泡沫的热膨胀系数较高(如PU泡沫约50-80×10⁻⁶/℃),且吸湿后尺寸会变化。一个在恒温车间加工到±0.1mm的泡沫件,放到潮湿环境中可能膨胀0.3mm以上。泡沫CNC不适合加工精密配合件(如齿轮、轴承孔)。
4. 粉尘与静电问题严重
泡沫切削产生大量细微粉尘,不仅污染环境,还可能被吸入人体。同时,摩擦产生的静电会吸附粉尘到导轨、丝杠和电气元件上,增加设备故障率。必须配备专业的工业吸尘系统和防静电措施,这往往被视频忽略。
5. 后处理人工依赖度高
从泡沫粗坯到可喷涂的成品,需要大量手工打磨、填补气孔、喷涂底漆。一个复杂曲面件的后处理时间可能超过CNC加工时间本身。人工成本不稳定,且质量一致性差。
6. 不适合小批量复制
如果你需要5-10件相同的手板,泡沫CNC每件都要重新加工(或至少重新精修)。而硅胶复模或3D打印在小批量下效率更高。泡沫CNC的最佳场景是单件或极少量的大型原型。
基于以上分析,我给出明确的适用场景清单:
- 大型外观评审模型:如汽车油泥模型的替代方案、家电外壳1:1展示样机。
- 建筑与景观设计:异形屋面、雕塑、地形沙盘。
- 影视道具与展会模型:需要快速放大、轻便搬运、低成本涂装的场景。
- 复模母模:作为硅胶模或石膏模的母模,翻制小批量树脂件。
- 消失模铸造:直接加工EPS泡沫用于金属铸造。
- 风洞或流体测试:对表面粗糙度要求不高的初步气动外形验证。
反之,以下场景请慎用或直接排除:功能测试件、精密装配件、高湿度环境长期使用、需要螺纹或嵌件、对表面光泽度要求达到Ra<0.8μm。
如果你决定尝试泡沫CNC手板,建议按以下六步走,避免踩坑:
第一步:明确验证目标
先问自己:这个手板是用来“看”还是用来“用”?只做外观评审,泡沫可行;要做装配或受力,改用ABS或铝。
第二步:选择合适的泡沫材料
- 低密度EPS:最便宜,但表面颗粒粗,适合消失模或粗造型。
- PU泡沫(如30-60密度):综合性能好,易打磨,适合多数外观件。
- PMI泡沫:强度高、耐温好,但价格贵,适合复合材料芯模。
- EPP:韧性好,但加工时易熔融粘刀,需要特殊刀具。
第三步:评估CNC加工能力
确认加工商是否有:大行程机床(满足尺寸)、高转速主轴(≥12000rpm)、强力吸尘装置、泡沫专用刀具(如单刃或双刃螺旋铣刀)。要求对方提供过往泡沫加工视频或样件。
第四步:设计可制造性优化(DFM)
- 避免深窄槽(排屑困难)。
- 最小圆角半径≥刀具半径。
- 预留0.5-1mm后处理余量。
- 如果后续要喷涂,壁厚建议≥5mm以防变形。
第五步:后处理与验收标准
和加工商约定:表面打磨到多少目?是否喷涂底漆?允许的尺寸公差是多少?(泡沫CNC一般±0.2-0.5mm,视尺寸而定)。验收时重点看曲面流畅度、有无明显刀痕、气孔填补情况。
第六步:成本与时间对比
做一个简单的决策表:如果泡沫CNC方案的总成本(材料+加工+后处理+人工)低于ABS CNC或3D打印,且时间更短,同时你接受它的性能局限,那就果断选择。否则,回到传统手板工艺。
泡沫手板CNC加工视频之所以吸引人,是因为它把“快速、廉价、大尺寸”三个痛点同时解决了。但作为技术顾问,我必须提醒你:没有万能工艺。泡沫CNC的本质是“用性能和精度换速度和成本”。它最适合那些对外观进行初步评审、对尺寸精度要求不苛刻、且需要快速迭代的大型原型。
如果你现在手头有一个新产品需要做手板,我建议你按这个顺序决策:先列出手板必须验证的3个核心指标(例如:外形比例、装配干涉、表面颜色)。如果外形比例是第一优先级,且尺寸大于300mm,泡沫CNC值得优先考虑。如果装配或强度是核心,请直接转向ABS或金属CNC。如果只是小尺寸外观件且需要多个副本,3D打印+打磨可能更划算。
最后,不要只看视频就下单。要求加工商提供一块泡沫样件,让你亲手摸一摸、喷一层漆试试。真实的触感和后处理难度,比任何视频都更有说服力。
上一篇:揭阳精密手板模型cnc什么价格
下一篇:福田塑胶3d打印手板

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。