时间:2026-10-14 访问量:349
在制造业产品研发的早期阶段,如何快速、低成本地验证外观与结构设计,是每个硬件团队都会面临的核心问题。在众多手板制作工艺中,福田塑胶3D打印手板凭借其独特的材料性能和成型效率,在消费电子、家用电器、汽车内饰等领域占据了一席之地。但这项技术是否适合你当前的项目?它又有哪些容易被忽视的局限?下面从技术原理、实际优势、客观短板以及决策流程四个层面展开分析。

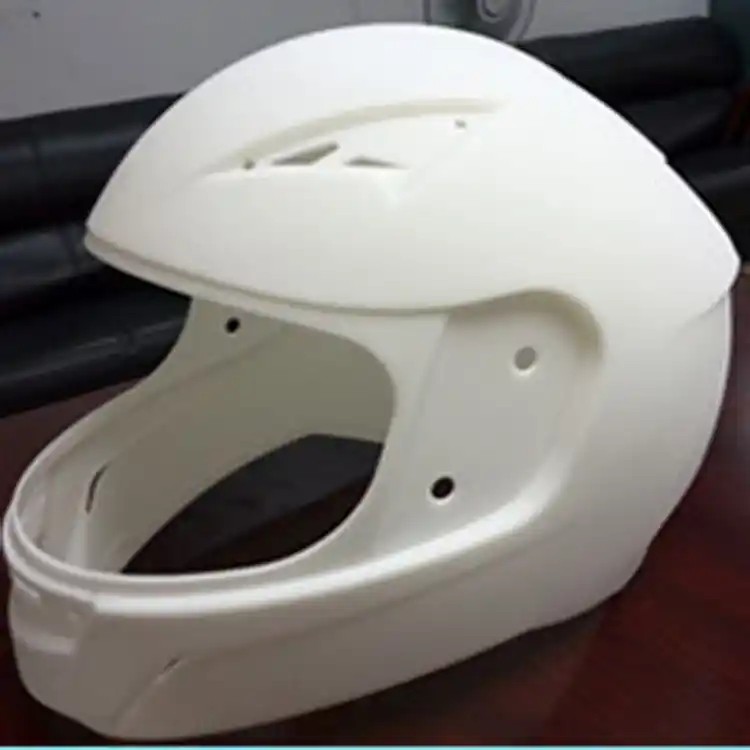
所谓“福田塑胶3D打印手板”,通常指在深圳福田及周边地区成熟的3D打印服务生态中,采用塑料类光敏树脂或热塑性塑料,通过SLA(立体光固化)、DLP(数字光处理)或FDM(熔融沉积) 等工艺制作出的功能原型或外观样件。与传统的CNC塑胶手板相比,它的最大不同在于增材制造——逐层堆积,而非减材切削。
目前福田地区手板厂常用的塑胶3D打印材料主要有三类:
- 类ABS光敏树脂:外观接近工程塑料,韧性较好,适合做结构验证和装配测试。
- 高透明树脂:用于导光件、透明视窗、车灯面罩等需要透光效果的手板。
- 耐高温树脂:热变形温度可达80–120℃,可用于发动机舱周边零件或需要过回流焊的电子件。
- 柔性树脂:模拟橡胶或TPU的软硬度,用于密封圈、减震垫等。
了解材料是判断能否用的第一步,接下来看它到底能解决哪些实际问题。
1. 复杂几何形状的“零成本”实现
传统CNC加工需要刀具可达,遇到内部流道、倒扣、复杂晶格结构时往往要拆件拼接。而3D打印逐层成型,几乎不受几何复杂度限制。例如一个带随形冷却流道的注塑模具镶件手板,CNC需要数小时编程和多次装夹,3D打印只需一次成型。
2. 速度优势明显,适合快速迭代
在福田成熟的供应链下,一个手掌大小的塑胶手板,SLA工艺通常24小时内可交付,加急甚至6–8小时。对于需要在一周内验证三版设计的团队,这种节奏是CNC难以企及的。
3. 小批量与个性化成本低
CNC手板需要编程、装夹、对刀,单件成本高,但批量越大单价越低。3D打印则没有明显的“开机成本”,1件和10件的单价几乎相同。因此对于只需要1–5个验证样件的项目,3D打印的性价比通常更高。
4. 材料性能可调,兼顾外观与功能
现代光敏树脂可以通过配方调整,在韧性、硬度、耐温性、透明度之间取得平衡。福田不少服务商还提供打磨、喷油、丝印、电镀等后处理,使3D打印手板在外观上接近最终注塑件。
然而,任何技术都有其边界。如果不了解这些边界,很容易在后期装配或测试中踩坑。
1. 力学性能各向异性
FDM和SLA打印件在层间方向的强度通常低于层内方向。如果你的手板需要承受高扭矩、反复插拔、跌落冲击,3D打印件可能沿层间开裂。此时CNC加工的ABS或PC手板更可靠。
2. 表面质量与纹理限制
SLA手板表面有层纹,需要打磨;FDM层纹更明显。虽然可以喷砂、喷漆,但无法直接复制注塑的皮纹(如晒纹、火花纹)。如果外观评审对纹理要求极高,建议用CNC或后续做硅胶复模。
3. 尺寸精度与长期稳定性
光敏树脂在固化后可能继续收缩,且对紫外线和湿度敏感。长期放置后,薄壁件可能变形。对于公差要求±0.05mm以内的精密装配手板,3D打印需要谨慎评估,必要时改用CNC。
4. 材料选择仍不及注塑级工程塑料
虽然类ABS、类PC树脂不断进步,但真正注塑用的PC/ABS、PA+GF、POM等材料在韧性、耐蠕变、耐化学性上仍优于3D打印树脂。如果你的手板要模拟最终塑料件的卡扣疲劳寿命,3D打印数据可能偏乐观。
5. 单件成本随尺寸急剧上升
3D打印成本与体积强相关。一个200mm×200mm×200mm的实心块,SLA打印费用可能远超CNC。因此大尺寸、厚实体的手板,CNC反而更划算。
清楚这些局限后,你就可以根据项目阶段和验证目标,做出更理性的选择。
什么时候优先选福田塑胶3D打印手板?
- 设计包含复杂曲面、内部流道、晶格、倒扣,CNC难以加工。
- 需要1–5件快速验证,且对外观纹理要求不高。
- 项目处于概念验证或结构干涉检查阶段,不要求模拟最终塑料的全部力学性能。
- 预算有限,且交期紧迫(3天以内)。
什么时候应该改用CNC或硅胶复模?
- 需要高精度装配(公差<±0.05mm)或高强度功能测试。
- 手板尺寸较大且为实心块,3D打印成本过高。
- 需要真实注塑皮纹或透明PC/PMMA的光学效果。
- 需要小批量(10–50件) 且单件成本要求低,硅胶复模更合适。
推荐的标准决策流程:
1. 明确验证目标:外观?装配?强度?耐温?还是仅仅给客户看?
2. 检查几何特征:是否有CNC无法加工的深腔、内流道、复杂倒扣?
3. 评估尺寸与数量:单件尺寸是否超过200mm?数量是否超过5件?
4. 选择材料与工艺:类ABS树脂适合结构,高透明树脂适合导光,耐高温树脂适合电子焊接。
5. 确认后处理需求:是否需要打磨、喷油、丝印、电镀?福田多数服务商可一站式完成。
6. 小批量试产验证:先做1件评估尺寸和外观,再决定是否批量打印或转CNC。
总结来说,福田塑胶3D打印手板是一项“用几何自由度换力学精度”的技术。它在快速迭代、复杂形状、小批量场景下优势突出,但在高精度、高强度、大尺寸实心件上存在明显短板。作为技术顾问,我的建议是:先问验证目标,再看几何与数量,最后匹配工艺。把3D打印用在它最擅长的环节,才能既省钱又省时间。
上一篇:泡沫手板cnc加工视频
下一篇:潮州3d打印手板模型工厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。